


鋳造の欠陥は企業の経済的および社会的利益に直接影響します。 残念ながら、鋳造欠陥のない鋳造工場は存在しません。 ここでは、ガス穴、引け巣、スラグ混入、粗悪さなどの主要な (一般的な) 鋳造欠陥をいくつか挙げて、その原因を分析し、議論のための除去策を提案します。
ガス穴
1、原因
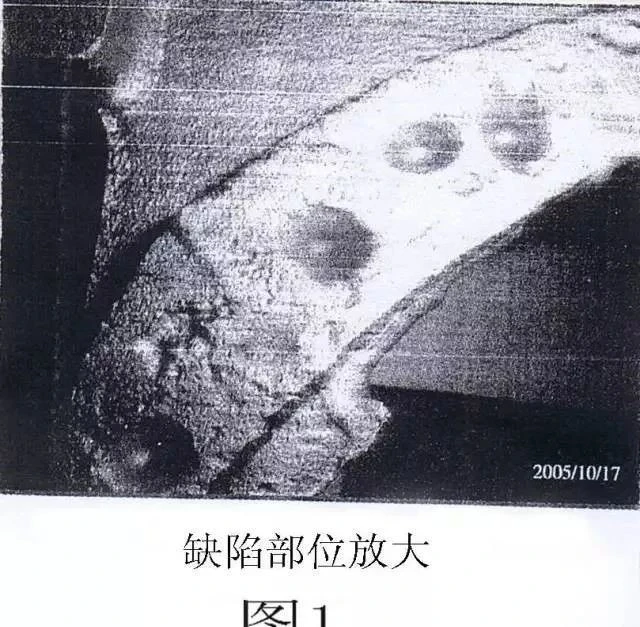
金属液中のガスが完全に放出されず、金型からのガスが金属液中に侵入し、凝固した鋳物の内部に残留します(図1)。 (1) 溶融金属中のガス源: 砂、油、錆、水分を含む不良炉装入物。製錬中に大量の O、H、N、その他のガスやスラグが発生します。 炉温度が低い。 精製が不十分。 低い注湯温度、長い注湯時間、遅い注湯速度、湿った取鍋など。これらの要因により、ガスが逃げようとしても逃げられず、溶融金属の表面に酸化膜が早期に形成されます。 鋳物に反射すると、洋ナシが内側を向いた上向きの「洋ナシ型」の泡になります。 ガス穴の表面は滑らかです。 このタイプのガス穴は通常「多孔性」と呼ばれます (図 2)。 薄肉部では、外観の皮下に小さな円形やピンホールが密集して形成されます(図3)。

(2) 型キャビティ内のガス源: 含水率 4.5% 以上の鋳物砂、死灰 >12%、通気性が悪い。 ケイ酸ナトリウム砂が完全に乾燥していない(CO2 の吹き込みだけでは不十分)。 レジン含有量>1.8パーセント以上の硬化剤を含むレジンサンド。 空洞化されておらず、型からガスが排出されていない密度の高い厚いライザー。 接合後の待ち時間が 8 時間以上または一晩かかると、型と中子が水分を吸収します。
(3) 不合理なプロセス設計: ライザーの直径が大きい、金属液体の充填が遅い、またはガスの閉じ込めを引き起こす乱流。 内側の注入ゲート注入により、金属液体の乱流が発生します。 スプルーの排気穴の位置が低い。 底部からの注入では、温度場が上部で高く下部で低くなり、金属液体が急速に酸化膜を形成し、急速に固化します。
上記(2)、(3)で発生したガスは、排気がスムーズでなく金型内圧が高い場合、未凝固金属液に転がり込んだり穴を開けられたりします。 この種のガス穴は一般に「貫入気孔」と呼ばれます(図4)。 ガス穴も洋梨型ですが、洋梨が外側を向いています。

2.消去方法
溶融金属内でガスを生成する可能性のあるすべての要因を排除します。 溶融金属および鋳型(砂中子)からガスが逃げる機会または条件を提供します。 溶融金属内のガスを徹底的に排出することが最優先であることを強調しておく必要があります。

具体的な対策:
高品質でクリーンな乾燥炉装入物を使用し、製錬温度を上げ(ねずみ鉄 1520 度、鋳鋼 1650 度、ステンレス鋼 1680 度)、完全に精錬および脱ガスし、高温かつ高速で鋳込みます。 発泡燃焼が吸熱プロセスであるため、ロストフォーム鋳造の注入温度は砂型鋳造の注入温度より50度高く、充填前の溶融金属の温度降下はその後の溶融金属の温度降下よりもはるかに大きくなります。 有機物含有量を最小限に抑え、成形砂および中子(白モデルを含む)を十分に乾燥させます。 正しいプロセス設計: ダイレクトライザーは円錐形をしており、金属液体を素早く充填できます。 上部ボックスの水平スプルーの高さは底部の幅よりも大きく、内側のゲートは複数に分散してラッパ状に放射状に入ります。 反対側のライザーのみが接線方向の進入を許可します (図 5)。 ライザー (または注ぎ口) を押すエッジのギャップ幅は 6-12 mm、エッジを押す長さはその位置の 60-70 パーセントです。 上部に上注湯ゲートと内注湯ゲートを設け、溶湯表面の酸化皮膜を突き破り、表面の凝固時間を遅らせ、溶湯内部のガスを排出します。 金型には複数の排気通路が設けられており、金型内のガスをスムーズに外部へ排出します。 これは大型鋳物にとって特に重要であり、ガス穴をなくすだけでなく、安全な生産に必要な要件でもあります。 注湯中に空気を適時に排気し、取鍋を 500 度以上に予熱し、接種材料を予熱することも重要です。
他の 2 つの欠陥については次の記事を参照してください。


